የሊፍ ስፕሪንግስ የምርት ሂደት መመሪያ፡- የመከላከያ ክፍተቶችን ለመጠገን ቀዳዳዎችን የመምታት (ክፍል 4)
1. ፍቺ:
በፀደይ ብረት ጠፍጣፋ አሞሌ በሁለቱም ጫፎች ላይ ፀረ-ጩኸት ፓዶችን / የባምፐር ስፔሰርስን ለማስተካከል በተመደቡት ቦታዎች ላይ ቀዳዳዎችን ለመምታት የመምታት መሳሪያዎችን እና የመሳሪያ መሳሪያዎችን መጠቀም። በአጠቃላይ ሁለት አይነት የመምታት ሂደቶች አሉ፡ ቀዝቃዛ መምታት እና ሙቅ መምታት።
2. ማመልከቻ:
አንዳንድ ቅጠሎች በአይን መጠቅለያ እና ሌሎች ቅጠሎች።
3. የአሠራር ሂደቶች:
3.1. ከመምታትዎ በፊት ምርመራ
ቀዳዳዎቹን ከመምታትዎ በፊት፣ የቀደመው የጸደይ ጠፍጣፋ አሞሌዎች ሂደት የፍተሻ ብቃት ምልክት ያረጋግጡ፣ እነዚህም ብቁ መሆን አለባቸው። በተመሳሳይ ጊዜ፣ የጸደይ ጠፍጣፋ አሞሌዎችን ዝርዝር መግለጫዎች ያረጋግጡ፣ የሂደቱን መስፈርቶች የሚያሟሉት እነሱ ብቻ ናቸው፣ የመምታት ሂደቱ እንዲጀመር ሊፈቀድለት ይችላል።
ከታች በስእል 1 ላይ እንደሚታየው፣ በፀደይ ጠፍጣፋ አሞሌዎች መጨረሻ ላይ ሞላላ ቀዳዳዎችን ይምቱ። በመሃል ቀዳዳ አቀማመጥ መምታት እና የአቀማመጥ መሳሪያዎቹን በL '፣ B፣ a እና b ልኬቶች መሠረት ያስተካክሉ።
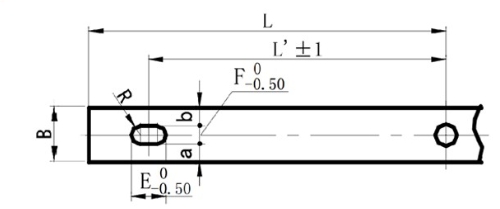
(ምስል 1. የጫፍ ሞላላ ቀዳዳ የመምታት አቀማመጥ ንድፍ)
ከታች በስእል 2 ላይ እንደሚታየው፣ በፀደይ ጠፍጣፋ አሞሌዎች መጨረሻ ላይ ክብ ቀዳዳዎችን ይምቱ። በመሃል ቀዳዳ አቀማመጥ መምታት እና የአቀማመጥ መሳሪያዎቹን በ L 'እና B ልኬቶች መሠረት ያስተካክሉ።
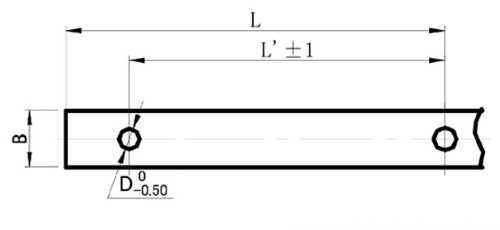
(ምስል 2. የጫፍ ክብ ቀዳዳ የመምታት አቀማመጥ ንድፍ)
3.3. የቀዝቃዛ ቡጢ፣ ሙቅ ቡጢ እና ቁፋሮ ምርጫ
3.3.1ቀዝቃዛ ቡጢን መጠቀም:
1) የጸደይ ጠፍጣፋ ባር ውፍረት t=14ሚሜ ከሆነ እና የቀዳዳው ዲያሜትር ከጸደይ ብረት ጠፍጣፋ ባር ውፍረት t የሚበልጥ ከሆነ፣ ቀዝቃዛ ፓንሲንግ ተስማሚ ነው።
2) የጸደይ ብረት ጠፍጣፋ ባር ውፍረት ከ 9 ሚሜ በላይ ከሆነ እና ቀዳዳው ሞላላ ቀዳዳ ከሆነ፣ ቀዝቃዛ መምታት ተስማሚ ነው።
3.3.2. የሙቅ ቡጢ እና ቁፋሮ አተገባበር፡
ሆት ቡጢወይም የቁፋሮ ቀዳዳዎች ለቅዝቃዜ የሚበሳጩ ቀዳዳዎች ተስማሚ ያልሆነ የጸደይ ብረት ጠፍጣፋ ባር ጥቅም ላይ ሊውሉ ይችላሉ።ትኩስ ቡጢየማሞቂያው የሙቀት መጠን በ750 ~ 850 ℃ ቁጥጥር ሊደረግበት ይገባል፣ እና የብረት ጠፍጣፋ አሞሌው ጥቁር ቀይ ነው።
3.4.የመበሳት ማወቂያ
ቀዳዳ ሲመቱ፣ የመጀመሪያው የስፕሪንግ ብረት ጠፍጣፋ ባር መጀመሪያ መመርመር አለበት። የመጀመሪያውን ፍተሻ የሚያልፍ ብቻ ሲሆን የጅምላ ምርትም ሊቀጥል ይችላል። በቀዶ ጥገናው ወቅት፣ የአቀማመጥ ዳይ እንዳይፈታ እና እንዳይንቀሳቀስ ለመከላከል ልዩ ትኩረት መደረግ አለበት፣ አለበለዚያ የአቀማመጥ መጠኖቹ የመቻቻል ክልሉን ያልፋሉ፣ ይህም ብቁ ያልሆኑ ምርቶችን በቡድን ይፈጥራል።
3.5.የቁሳቁስ አስተዳደር
የተቦረቦሩት (የተቆፈሩት) የጸደይ ብረት ጠፍጣፋ አሞሌዎች በጥንቃቄ መደርደር አለባቸው። በፍላጎት ማስቀመጥ የተከለከለ ነው፣ ይህም የወለል ጉዳት ያስከትላል። የፍተሻ የብቃት ምልክቶች መደረግ አለባቸው እና የስራ ዝውውር ካርዶች መለጠፍ አለባቸው።
4. የምርመራ ደረጃዎች፡
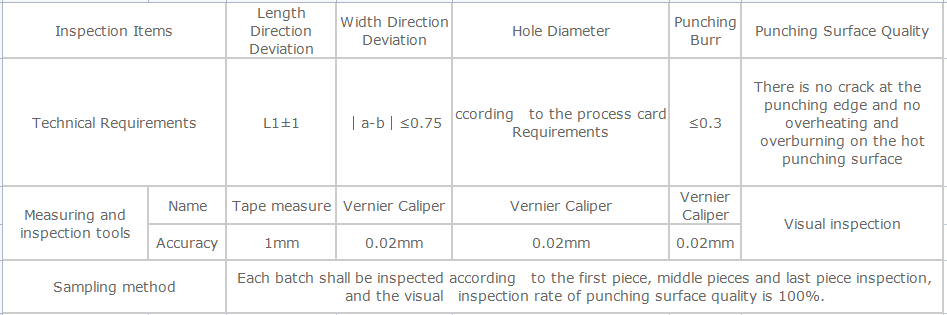
ቀዳዳዎችን በስእል 1 እና በስእል 2 መሠረት ይለኩ። የጉድጓድ መምታት እና የቁፋሮ ፍተሻ ደረጃዎች ከዚህ በታች ባለው ሠንጠረዥ 1 ላይ እንደሚታየው ናቸው።
የፖስታ ሰዓት፡- ማርች-27-2024


